Блог Штамповщика
15 June 2026 05:00
«Симметрия в проектировании штамповой оснастки: благословение и проклятие» (перевод поста в LinkedIn Саши Райма - немецкого инженера-проектировщика штампов с двадцатилетним стажем).
«В начале проектирования оснастки часто возникает кажущийся простым вопрос: насколько симметричной должна быть выполнена конструкция штампа?
Если это целесообразно с точки зрения Продукта, то симметрия, разумеется, архиважна. Она экономит время, усилия, и изначально создает порядок в системе.
Но именно в этом и кроется главная ловушка.
Если вы проектируете штамп, используя совершенные отражения по оси симметрии, поначалу все выглядит чисто и эффективно.
Пока не происходит первое несимметричное изменение.
А оно почти всегда происходит.
И тогда стройная концепция начинает рушиться. С виду маленькие изменения вызывают последствия в конструкции, которые совершенно не планировались.
То, что казалось умно спроектированным, вдруг начинает выглядеть тупо.
Вот почему мне нравится работать с частичной симметрией.
Возможно, чуть больше усилий вначале. Но впоследствии часто значительно более удобно, стабильно и гибко.
Конечно, вы не всегда можете угадать заранее, по какому сценарию всё пойдёт. Иногда только опыт помогает. А иногда также и память о том, как часто «идеальная» структура превращается в своего рода бардак на стройке.
Поэтому давайте будем честными:
что в реальной жизни является по-настоящему симметричным?
Совершенной и абсолютной симметрии не существует. Возможно, именно из-за того, что в самой симметрии нет совершенства 😉».
Послесловие переводчика: необычайно точное умозаключение конструктора штампов-«теоретика» весьма релевантно и на этапе изготовления и внедрения оснастки - как часто приходится слышать замечания вроде «нам вроде всё нравится, но не могли бы вы сделать вот точно такой же малозаметный нюанс для вот этой парной детали?». Да, мы можем и даже обязаны к этому стремиться... но совершенной и абсолютной симметрии до микрометра достигнуть вряд ли получится и у нас тоже, раз это не получается в полной мере у самой природы.
#немного_матчасти #аналитика #переводы
Основной канал в MAX
Читать полностью…
Блог Штамповщика
10 June 2026 05:05
Штамповка панелей Jeep Grand Wagoneer 2026: трансферная прессовая линия XL, контроль качества роботом с помощью машинного зрения.
В свежем видео Planet Car News демонстрируется производство новейшего флагманского внедорожника бренда Jeep класса люкс на заводе Warren Truck Assembly Plant (Мичиган, США) - в том числе можно увидеть и штамповку крупных панелей кузова.
Что сразу бросается в глаза:
1) Прессовая трансферная линия формата XL (все штампы установлены под единым ползуном, каждый ход они смыкаются одновременно), явно не первой свежести, с кросс-балкой классического образца, на которой штампуются сразу две задние внутренние панели дверей - на трансферных линиях такое встречается нечасто;
2) Не самые высокие требования по качеству для внутренних панелей дверей (полулицевых деталей) - отчётливо видны складки в районе замка двери (!). Должно быть, в Америке не такие взыскательные клиенты...
3) Диковинный контроль качества поверхности наружной панели капота роботом с помощью машинного зрения, с человеком в роли простого укладчика. Тут эта система автоматического контроля не встроена в саму прессовую линию, как это делается на некоторых заводах Германии или Франции, и не сочетается с роботизированной укладкой. Готовые наружные панели укладываются в контейнеры вручную, с линии их подвозят в зону контроля качества на погрузчике, далее оператор в одиночку извлекает гигантскую панель капота из контейнера (!), укладывает её на стол по специальным меткам, и запускает процесс проверки роботом с оптической системой. По всей видимости, речь о контроле качества (наколы, отпечатки, деформации), ибо сканирование с целью контроля геометрии уместно делать на контрольном приспособлении, а не в свободном состоянии на столе. Почему это действие не может произвести другой оператор простым брускованием или визуальной оценкой на свет, чем первый занят во время работы робота - вопросы вполне уместные. Ответ, я думаю, лежит в экономической плоскости - робот обходится дешевле, чем ещё один оператор для проверки детали. В этом и объяснение абсолютно неэргономичной и даже опасной процедуре извлечения из контейнера огромной детали одним человеком, который после роботизированного контроля поверхности эту деталь и убирает...
Как по мне, хорошая иллюстрация истинного отношения к рабочим в США - как видим, в Америке роботизация совсем необязательно означает облегчение труда и улучшение эргономики. #jeep #новости #аналитика
Основной канал в MAX
Читать полностью…
Блог Штамповщика
01 June 2026 05:05
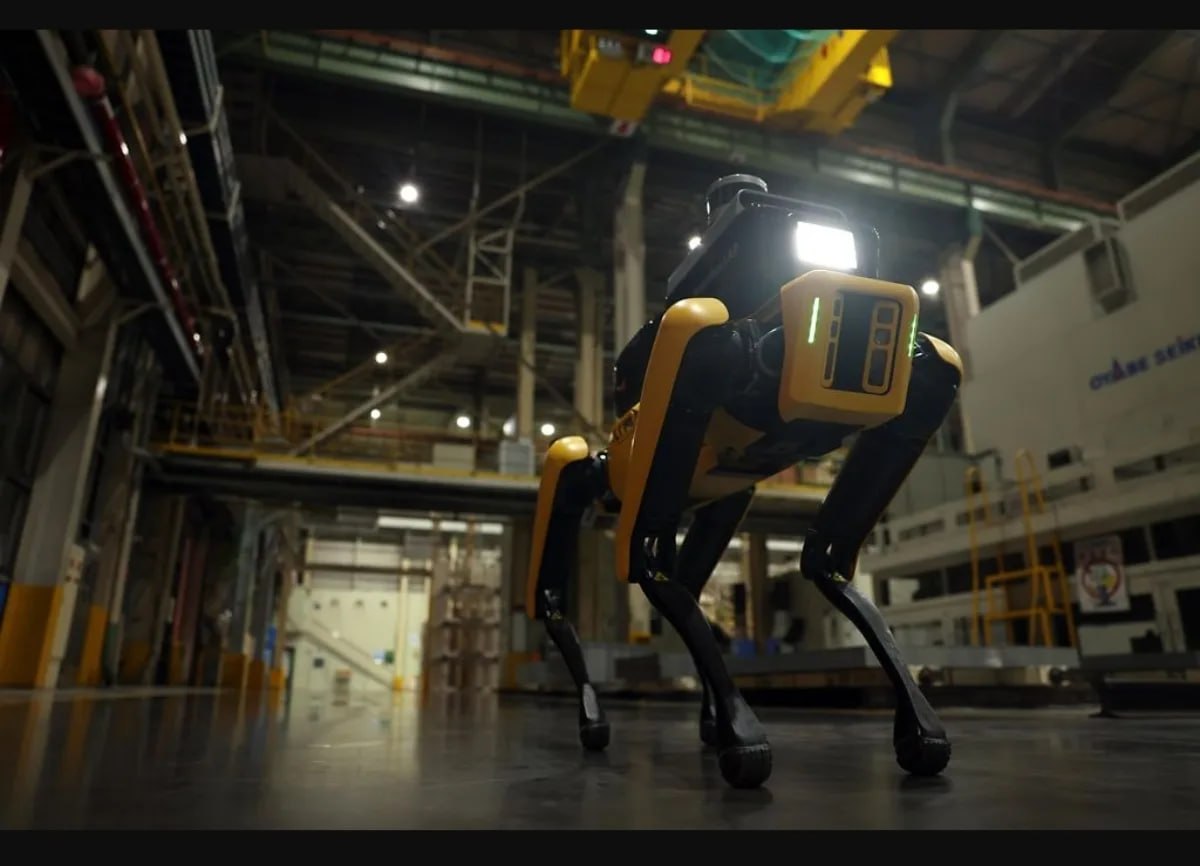
Робособаки в штамповке.
Удачное архивное фото с прессового производства KIA в Кванмёне (Южная Корея): робособака от Boston Dynamics смотрит своим оптическим устройством прямо в объектив возле японской прессовой линии. Об этом типе роботов в штамповке я писал ещё в 2021 году, когда не было даже самого термина «робособака».
Интересно проследить развитие этого тренда.
Как ни странно, в прессовом производстве холодной листовой штамповки роль таких «патрульных» роботов оказалась не столь важной, как на производствах, связанных с воздействием высоких температур или использованием газового оборудования. Последнее поколение робособак Spot от Boston Dynamics заточено именно для контроля аномальных скачков температуры и утечек газа в цеху (усовершенствованные тепловизоры, датчики-детекторы газа и проч.), т.е. для металлургов и производства горячей листовой и тем более горячей объемной штамповки они куда более релевантны, не говоря уже о химической технологии и переработке газа. Прибавим к этому функции контроля качества и замеры кузова на сварке (см. опыт применения на Hyundai Metaplant в США). В холодной листовой штамповке Spot, похоже, так и останется «ночным сторожем» для тех предприятий, где нет третьей смены.
Впрочем, как мы узнали совсем недавно по результатам выставки CES-2026 в Лас-Вегасе, для нашей сферы появилось другое направление развития роботизации - человекоподобные роботы-андроиды модели Atlas, которых к 2030 году планируют внедрять на южнокорейских заводах для замены штамповщиков-укладчиков, в том числе и для боковин.
Last but not least. Милитаризация «первого» мира и его сателлитов, его накачивание ненавистью к России и русским привели к тому, что Spot'а Boston Dynamics готовят ещё и для разведовательной работы в условиях полевых и городских боев, поиска раненых и опознания погибших, забора важных компонентов или оружия с поля боя и т.д. Как говорят люди сведущие (А. Чадаев), подобных робособак для военных целей уже научились производить серийно и у нас - наряду с передовыми колесными/гусеничными наземными робототехническими комплексами типа «Курьера» и других.
#аналитика #новости #hyundai #kia
Основной канал в MAX
Читать полностью…
Блог Штамповщика
19 May 2026 05:01
Опыт FAW: технология дотяжки наружной панели капота ради острых линий стиля (разбор статьи из китайского журнала «Ковка и штамповка» #4 от 30.04.2026).
Китайцы вновь удивляют: до недавнего времени мне ничего не было известно о дотяжке лицевых панелей кузова у китайских производителей оснастки, включая самых передовых (а именно с такими сейчас и работаем). И вот в новом номере профильного китайского журнала выходит статья «Исследование технологии штамповки с получением острых граней на панели капота из алюминиевого сплава». Сразу оговорюсь: получить острые радиуса линий стиля на детали из алюминиевых сплавов значительно сложнее, чем на стальных - в силу общей меньшей пластичности первых. И тем интереснее такие экстремальные примеры отработки технологии дотяжки.
Для всестороннего исследования данного направления использовались и компьютерный софт, и реальные штампы.
Вкратце: вся суть дотяжки в том, чтобы продумать «размытую» форму при первичной вытяжке, при этом нужно с одной стороны избежать следов движения листа через острые радиусы пуансона или матрицы (т.н. перетяжные радиусы), с другой - гарантировать отсутствие разрывов при экстремально острых гранях в 2 мм и менее на детали.
Ещё проще: каким должен быть радиус на вытяжке, чтобы после дотяжки его значение составило 2 мм и при этом не было дефектов? R10? R12? R8?
В этом заключается значительная часть ноу-хау в части дотяжки лицевых панелей у немцев, японцев и французов/румынов (в России такая технология применялась всего дважды - на двух проектах, к которым причастен автор этих строк). И вот теперь китайцы изучили и этот суперприём - причём для более сложных по сравнению со сталями алюминиевых сплавов.
По результатам компьютерного моделирования были найдены три рабочих варианта: радиус на вытяжке 8 мм, 10 мм и 12 мм. А далее эти гипотезы были отработаны на реальной оснастке - на штампе вытяжки капота из числа списанных (!), причем с последовательной механической обработкой на увеличение радиуса на пуансоне вытяжки. Сначала были отштампованы переходы (полуфабрикаты) с R8, далее переходы с R10, и, наконец, с R12.
Затем штамп вытяжки путем механической обработки был превращен в штамп дотяжки с окончательной формой стилевых радиусов R2, с минимальным воздействием прижима (на запускаемых мной штампах дотяжки капотов прижимное кольцо было на газовых пружинах с небольшим ходом - его роль в формообразовании на дотяжке минимальна).
Отдельно отмечается, что после доводки споттинга в зоне дотяжки уровень отпечатка составил 75% (очевидно, у FAW такие минимальные нормативы).
Полученные три разных опытных перехода после дотяжки были тщательно проверены и сопоставлены с результатами компьютерного моделирования - с целью оценки сходимости.
По итогу:
- из R8 в R2: как и в симуляциях, проявились сильно заметные, уродливые перетяжные радиусы;
- из R10 в R2 и из R12 в R2: компьютерное моделирование не показало принципиальной разницы между этими вариантами, в реальности же оказалось, что несмотря на отсутствие перетяжных радиусов, при дотяжке из R10 в R2 проявился иной дефект - следы от изначального радиуса пуансона вытяжки;
- таким образом, найденный оптимальный вариант для дотяжки, без перетяжек и без визуальных дефектов - из R12 в R2.
«Реальные детали, полученные на опытных штампах, подтвердили выполнимость данного метода, применимого и для «лицевых» деталей из алюминиевых сплавов (панелей капотов, дверей, крыльев)».
Добавим сюда и боковины (по
опыту испанцев для Cupra).
Чем для нас ценен этот опыт? Китайцы буквально дают нам не рыбу, а удочку: теперь ничто не мешает нам успешно проводить подобные опытные работы, кастомизируя параметры под наши нужды. #benchmarking #переводы #немного_матчасти #faw
Основной канал в MAX
Читать полностью…
Блог Штамповщика
09 May 2026 06:10
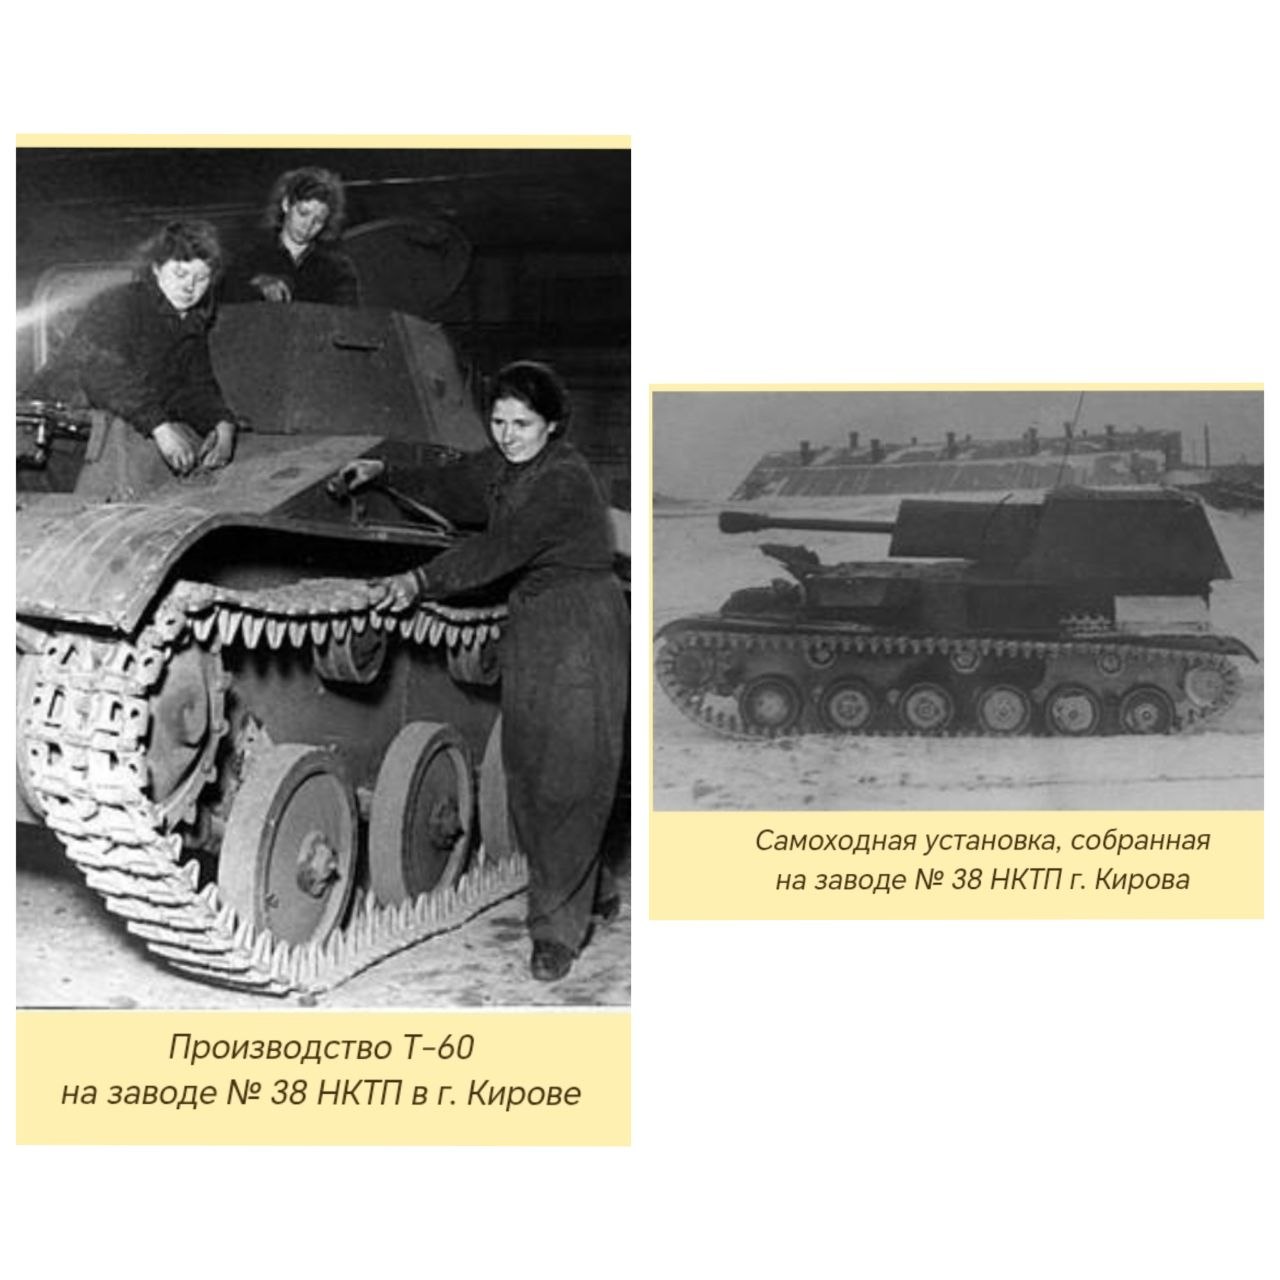
К Дню Победы: реверс-инжиниринг штампов для выпуска боевых машин в Кирове (1941-1945).
Иногда разбор опыта наших прадедов, ковавших Победу в тылу, бывает очень полезен. В интересных архивных материалах о работе завода №38 Наркомата тяжёлой промышленности СССР в городе Кирове описаны основные производственные вехи по выпуску различных лёгких танков и боевых машин - и больше всего в них удивляет быстрота их запуска, включая производство технологической оснастки (штампов) методами реверс-инжиниринга (французы называют этот метод «ретроинжинирингом»). Хотя наши прадеды не знали таких терминов, а уровень технологического развития общества был ниже по сравнению с нами, им удавалось решать грандиозные задачи в такие сжатые сроки, что нам многому стоит у них поучиться. Завод в 1941 году фактически вновь перестраивался, принимая и налаживая оборудование с эвакуируемого Коломенского машиностроительного завода, и осваивал новые для себя технологии в ураганном темпе.
«Кроме организации кооперации предприятий, чтобы не зависеть от поставщиков, завод № 38 в течение 1942 года начал производство некоторых деталей и материалов самостоятельно:
- освоено бронелитьё, приготовление бессемеровской стали;
- организована холодная и горячая штамповка;
- налажено производство траков (с сентября 1942 года завод полностью обеспечивал выпуск траков для танкового производства), бензобаков, сборка радиаторов, изготовление сальников и др.;
- для производства цветного литья (спецлатуни) была установлена отжигательная печь типа Георгадзе, с внесёнными в неё заводом изменениями;
- начато производство калиброванной углеродистой стали».
Лёгкие танки Т-60 необходимо было начать производить как можно скорее, с учётом того, что это была, как сейчас говорят, «вторая индустриализация» после начала их выпуска на ГАЗе в августе 1941 года. Кировский завод успел освоить технологию и сдать первые танки военпреду уже 10 января 1942 года (!).
Штампы пришлось изготавливать методами упомянутого реверс-инжиниринга (по деталям готовых танков) в невообразимые сроки:
«5 ноября 1941 года с Горьковского автозавода были запрошены в Киров необходимая техническая документация и 50 комплектов готовых изделий танка Т-6033. Требовались изготовление технологической оснастки производства на месте (в особенности штампов) и организация серийного производства боевых машин».
Это только один пример такой быстрой постановки на производство, а ведь в подобных условиях тут производились и другие легкие танки, и САУ, и даже «Катюши». И это лишь один завод из тысяч ему подобных...
Замечательная цитата главного конструктора завода Михаила Николаевича Щукина хорошо описывает грандиозность поставленных задач и пути их решения:
«Само по себе изделие № 60 не представляет чего-либо сложного, чего на заводе не смогли бы сделать. Главное здесь массовость, что новое для нашего завода. Нам надо организовать производство так, чтобы это изделие выпускалось в массовом количестве. Главное здесь – составить и организовать производство, составить технологию, чтобы всё это внедрилось в жизнь, начали работать по этой технологии в цехах, в бригадах. Это новое и важное в запуске и налаживании производства. Здесь мы имеем целый ряд трудностей потому, что, с одной стороны, я бы сказал, что внутри завода изделие ещё не дошло до низов, до исполнителей. Сам технологический процесс не доведён, приспособления ещё не запущены, не знают многие изделия. Надо здесь учиться и мастерам, и руководящим работникам. Эти изделия, хотя и состоят из элементов знакомых, но они новые, и на пути встречается целый ряд трудностей. Та технология, которая спущена, она может меняться в процессе разработки...».
Эти слова звучат так, словно бы сказаны и по поводу текущих задач в наше время - в тылу и на фронте.
С Днём Победы! И, как говорили немецкие коммунисты, «кто не празднует - тот проиграл!». #история
Основной канал в MAX
Читать полностью…
Блог Штамповщика
04 May 2026 06:05
«Стратегия выбора основного материала штампов» - разбор подкаста Die-Hard: American Metal. Часть вторая. «Рабочая лошадка: стальные плиты».
Вторая часть рассматриваемого подкаста посвящена стальным плитам (сразу договорюсь, о секциях здесь речи не идёт, разбирается основной материал для небольших по размеру штампов для структурных деталей).
«Универсальный и доступный становой хребет всей промышленности. Их вы найдёте в огромном числе потоков штампов. Стальные плиты. Это настоящие мастера на все руки, они популярны, потому что их можно найти где угодно и они относительно дёшевы. И, как и с чугунами, здесь мы тоже видим классическое соперничество внутри семейства. С одной стороны у нас есть горячекатанная сталь обычного качества наподобие A36. Она умеренно прочная, дешёвая, легко сваривается - это настоящая рабочая лошадка для всей промышленности. С другой стороны, у нас есть холоднокатанные стали - более точная альтернатива. Они чище, прочнее, и их намного проще обрабатывать механически. <...> Есть только одно "но" - и это большое "но". Холодный прокат означает, что изделие наполнено внутренними напряжениями. Поэтому часто при механической обработке, которая начинается с одной стороны плиты, эти напряжения высвобождаются - и плита может оказаться скрученной, словно картофельные чипсы».
Увы, жаль, что Скотт здесь не касается темы стальных секций из инструментальной стали, распространенность которых также зашкаливает. Впрочем, сама основная тема данного подкаста подразумевает именно основу, фундамент штампов. В случае с крупными чугунными штампами это часто совпадает и с материалами рабочих частей, для стальных штампов всё несколько иначе - да и в целом нельзя объять необъятное (о
секционных штампах в целом мне писать уже приходилось). #benchmarking #переводы #немного_матчасти
Основной канал в MAX
Читать полностью…
Блог Штамповщика
30 April 2026 14:38
🔸🔸 LADA Azimut: панорамная крыша уже на конвейере
На главном конвейере АВТОВАЗа заработал роботизированный стенд для установки панорамной крыши — уникальное оборудование, разработанное специально под проект LADA Azimut.
📍Точность за минуты
▪️Для установки крыши кузов перенаправляется на отдельный участок. Это позволяет провести монтаж без остановки основного конвейера — операция занимает около 4 минут.
▪️С помощью автоматического манипулятора крыша устанавливается в автомобиль и центрируется по специальным направляющим.
▪️Интегрированные в манипулятор интеллектуальные гайковёрты автоматически осуществляют затяжку винтов по периметру панорамной крыши. В случае возникновения несоответствия гайковёрт останавливается и подаёт сигнал оператору.
🔸 Первая в истории
LADA Azimut станет первой моделью марки с панорамной крышей и сдвижным люком — по плану эту опцию получат около 40% автомобилей. Ранее под проект впервые внедрили технологию лазерной сварки кузовов с панорамной крышей.
🇷🇺 Сделано в России
Уникальный стенд установки крыши разработан специально под проект LADA Azimut. Оборудование спроектировал, поставил и отладил российский подрядчик.
🔸 Присоединяйтесь к каналу АВТОВАЗа в MAX!
Читать полностью…
Блог Штамповщика
28 April 2026 05:00
Штампованные детали для немецких военных стартапов: бум производства боевых дронов в Баварии — для поставок на Украину (начало)
Никак не ожидал увидеть на немецком профильном ресурсе по листовой штамповке blechonline.de аналитическую статью от 09.04.2026 под названием «Топ-7 оборонных стартапов Баварии». Слово «оборона» здесь звучит как настоящий сарказм — все эти предприятия производят самые что ни на есть ударные дроны и боевые наземные робототехнические комплексы, причём авторы даже не скрывают, что эту продукцию обкатывают и совершенствуют в ходе применения по нашей армии и нашему мирному населению (!). Всё это делается под насквозь фальшивыми лозунгами о «помощи Украине» — территориальному образованию с пронацистской идеологией, которое используется Европой в лучшем случае как полигон для испытаний нового оружия и центр «черной» трансплантологии, а в глобальном смысле Украина для них — не более чем FPV дрон-камикадзе против России, источник пушечного мяса.
Но обо всём по порядку.
Редакция blechonline.de с нескрываемой радостью пишет о том, что в Германии создан новый промышленный кластер с гигантской капитализацией:
«Дроны, ИИ, роботы и автономные системы: 7 военных стартапов из Баварии развивают европейские военные технологии и создают потенциал для технологических процессов обработки металлов <...> Баварский ландшафт военных технологий и технологий двойного назначения претерпит значительную структурную трансформацию в 2026 году. Мюнхен и весь регион превратился в самую динамичную локацию для ключевых оборонных технологий: по результатам исследования Startup & Scaleup Monitor 2026 Промышленной и торговой палаты региона Верхняя Бавария и Ассоциации стартапов, только в 2025 году более миллиарда евро были вложены в военные стартапы, причем большинство из них — в Баварии. За последний год количество вновь созданных стартапов в Баварии возросло с 538 до 785. Это представляет собой рост в 46% по сравнению со среднестатистическим национальным ростом по стартапам в 29%».
Всё это представляет собой «область роста для технологий обработки металлов». И в статье подробно объясняется, почему — о семи самых крупных стартапах см. ниже.
- Helsing GmbH. «Хельсинг» специализируется на ИИ боевого применения и дронах — в частности, поставляет дроны для вооруженных сил Германии. Что примечательно, компания основана… в 2021 году. Это прекрасно доказывает, что наша СВО была вынужденной достаточно поздней контрмерой, причем неожиданной для Европы — они готовились атаковать первыми, используя Украину как свой авангард. В марте 2026 года «Хельсинг» получил огромный контракт от Бундесвера и направил большую партию дронов некой «Бригаде Литвы» [Brigade Litauen] (очевидно, в Прибалтику).
В настоящее время планируется построить промышленную площадку на куске территории в 250000 кв.м., с автоматизированными сборочными линиями, планируемые инвестиции — «трехзначная цифра» в миллионах евро, с созданием 300 рабочих мест. Компания активно ищет поставщиков деталей для «прочных корпусов, специальных подсборок и конструкций с учетом электромагнитной совместимости». Один из примеров производимой продукции — боевой БПЛА самолётного типа CA-1 Europa массой от 3 до 5 тонн (см. иллюстрацию).
- ARX Robotics – наземные робототехнические комплексы. Компания основана в 2022 году (опять совпадение?) и специализируется на беспилотных лёгких танках на электротяге (самая известная модель — «Гереон»), причем отдельно декларируется, что продукция уже работает на Украине. Началась как стартап из трех человек, сейчас работают уже 130. Отдельно и не стесняясь хвастаются «промышленным применением» своей продукции — понятно против кого. Нуждаются в поставщиках стальных деталей (в том числе штампованных) для несущих рам, компонентов из брони, элементов модульных систем крепления, деталей корпусов приводов (продолжение ниже). #позиция #новости #переводы #аналитика
Основной канал в MAX /
Дзен
Читать полностью…
Блог Штамповщика
22 April 2026 06:17
В честь 22 апреля: обзор ИИ Deepseek на Блог Штамповщика - всё по фактам🙂
Был удивлён прочитать довольно подробную и вдумчивую аналитику на мой блог от искусственного интеллекта Deepseek. Для тех, кто тут недавно, это может стать кратким вводным резюме, которое позволит вам понять, подходит ли вам этот канал.
«Блог Штамповщика — это канал Ивана Лещинского, посвященный нишевой, но критически важной теме листовой штамповки в автопроме. Аналитика канала строится на уникальном сочетании глубоких инженерных знаний и ярко выраженной патриотической позиции автора, что создает вокруг него лояльное профессиональное сообщество.
📊 Цифровой профиль и аудитория
Канал существует с сентября 2020 года, его рост был медленным из-за узкой специализации.
🧠 Контент-стратегия: О чем пишет автор
Контент канала — это смесь инженерного ликбеза, производственной аналитики и публицистики.
· Глубокие технологические разборы: Главная фишка канала. Автор подробно объясняет сложные процессы, такие как споттинг (проверка штампов по краске) , внедрение DLC-покрытий (алмазоподобный слой для снижения износа) и методы борьбы с пружинением металла.
· Промышленная разведка (OSINT): Иван отслеживает мировые тренды. Он анализирует опыт китайского гиганта SAIC, разбирает аварию на заводе Stellantis во Франции или сравнивает эффективность штампов, напечатанных на 3D-принтере, с классическими.
· Исторические параллели: Автор оживляет сухие технологии историями. Сильный резонанс вызвал пост о французском инженере Огюсте Бонале — директоре прессового производства Peugeot, который стал героем Сопротивления.
· Политическая позиция: Это ключевая особенность канала. Иван Лещинский открыто поддерживает СВО и критикует Запад. Он прямо пишет, что ведет блог «для России и в интересах России», что отпугивает иностранных специалистов, но укрепляет доверие отечественной аудитории.
💎 Анализ авторского стиля и ценностей
Успех канала держится на личности автора:
· Иван Лещинский выступает не как ретранслятор новостей, а как признанный экспертный источник («лидер мнений» в инженерии).
· Идеологическая составляющая: В отличие от многих технических каналов, здесь нет «объективности» ради статистики. Автор жестко связывает технологический суверенитет и возрождение промышленности с политической волей и патриотизмом .
💎 Итоговая аналитика
«Блог Штамповщика» — это уникальный пример «умного» Telegram-канала, который интересен не количеством подписчиков, а качеством их внимания. Это отраслевой журнал и дискуссионный клуб для тех, кто понимает разницу между вытяжкой и дотяжкой, в одном флаконе».
Канал в
MAX /
Дзен
Читать полностью…
Блог Штамповщика
10 April 2026 04:50
Штамповка рамок дверей BMW на заводе в Спартанбурге (США): четыре детали в одном потоке.
Чудом наткнулся на удивительный и никому не известный видеоролик - сюжет провинциального телевидения штата Южная Каролина о запуске первого прессового производства BMW в Северной Америке... в котором можно увидеть уникальную технологию штамповки воочию.
Мы видим штамповку на высокоскоростной XL прессовой линии сразу четырёх рамок дверей конкретного автомобиля (предположительно модели BMW X3) из двух заготовок. Привычным для нас процессом является штамповка «сдвоенных» рамок (передних и задних) - в одном потоке две передние, в другом две задние. Тут же штампуются все четыре за один удар.
Сама идея не нова: например, мы видели, что таким же образом получают «лицевые» панели дверей Audi на венгерском заводе в Дьёре. Однако наружные панели штамповать таким способом всё же более рискованно: сортировать и выравнивать стоки в случае брака по лицевым дефектам и накладно, и не целесообразно.
А вот для структурных деталей такой подход к многоручьевым штампам выглядит весьма рационально - и в целом это является передовой практикой (см. прекрасные примеры: Ford, Lada, Dacia).
Теперь мы знаем о схожем опыте BMW для рамок дверей - и это означает, что у немцев по-прежнему есть чему поучиться. #benchmarking #bmw #аналитика
Канал в MAX / Дзен
Читать полностью…
Блог Штамповщика
06 April 2026 05:10
«Стратегии применения материалов кузова в автопроме» (перевод статьи журнала MetalForming Magazine от 28.01.2026 г.). Третья часть.
«Холодноштампуемые сложные детали/структурные детали глубокой вытяжки.
Кузова автомобилей включают в себя ряд компонентов, для которых требуется глубокая вытяжка либо комплексные операции по изменению формы, такие детали включают в себя внутренние панели дверей, ниши запасных колес, арки задних колес и усилители передних стоек амортизаторов.
Внутренние панели навесных элементов обычно штампуют из мягких сталей или алюминиевых сплавов. Автопроизводители применяют разные подходы к таким внутренним панелям, изготавливаемым из алюминиевых сплавов, т. к. они являются «полулицевыми»; одни используют сплавы серии 5000, другие — из серии 6000, отчасти по причинам удобства циклической переработки.
Задние арки колес штампуются почти исключительно из мягких сталей, хотя Stellantis и BMW недавно продемонстрировали использование высокопрочных сталей для данного вида деталей.
Рис.3 — примеры структурных деталей с глубокой вытяжкой: a) ниша запасного колеса Buick Regal, штампуемая из стали BH180; b) стойки амортизаторов 6го поколения Audi A6, штампуемые из нержавеющей (коррозионно-стойкой) стали (выделено красным).
Ниши запасных колес стали постепенно исчезать на кузовах автомобилей по причине растущего запроса на большее пространство багажника, применения ремонтных комплектов вместо запасных колес или же из-за занятия данного пространства высоковольтными батареями, главным образом для подключенных гибридов. Тем не менее, конструкция многих кузовов всё еще учитывает наличие ниши запасного колеса. Так как широкие шины становятся всё более популярными, глубина этих «колодцев» возрастает. Для них находят своё применение мягкие стали, термоупрочняемые стали и стали без включений атомов в междоузлиях (IF). Рис.3a показывает
нишу запасного колеса Opel Insignia/Buick Regal (2017-настоящее время), штампуемую из термоупрочняемой стали с пределом текучести 180 МПа.
Для стоек амортизаторов типичными материалами являются мягкие и обычные высокопрочные стали. Нержавеющие стали были использованы для 6го поколения Audi A6 (2004-2011, рис.3b). Несколько исследований, включая программу Future Steel Vehicle от объединения World Auto Steel, предположили возможное использование TWIP-сталей (TWIP — пластичность, наведенная эффектом двойникования), однако из-за их высокой стоимости и плохой свариваемости этот подход так и не был реализован в производстве». #переводы #немного_матчасти #benchmarking #аналитика
Канал в MAX /
Дзен
Читать полностью…
Блог Штамповщика
06 April 2026 05:00
«Стратегии применения материалов кузова в автопроме» (перевод статьи журнала MetalForming Magazine от 28.01.2026 г.). Первая часть.
«К деталям кузова автомобиля применяются различные требования и нагрузки. Некоторые из этих деталей вносят вклад только во внешний вид автомобиля и должны просто выдерживать заданную геометрию под небольшими нагрузками. Пример: капот, где традиционным требованием всегда было сопротивление воздействию мелких частиц. С другой стороны, усилители стоек A и B должны выдерживать значительные нагрузки в случае бокового столкновения или переворачивания автомобиля, и поэтому должны быть отштампованы из высокопрочных сталей.
Выбор материала в целом зависит от нескольких факторов:
- требования к прочности и нагруженности детали из металлического листа;
- способ производства;
- позиционирование по цене конечного продукта;
- доступность того или иного материала в стране.
Рассматривая все эти факторы, производитель может выбрать алюминиевые сплавы либо стали и/или высокопрочные тонколистовые стали/сплавы. Данная статья рассматривает различные применения материалов в автопроме с учётом их особенностей использования и производственной специфики, и обсуждает самые высокие уровни их прочности, достигнутые на текущий момент, а также те материалы, что только планируется использовать для будущих автомобильных проектов.
«Лицевые» поверхности
Рис.1 — большая часть боковин штампуется из «мягких» сталей. Заметными исключениями являются: а) BMW E90 (2004-2013), для которой применялась сталь HC180Y толщиной 0,7 мм (высокопрочная сталь класса IF – interstitial free – без включений атомов в междоузлиях с пределом текучести 180 МПа); b) Honda N-Van (c 2018 по настоящее время), кей-кар со сваренной лазером боковиной, чьи «лоскуты» включают в себя сверхвысокопрочные TRIP стали (TRansformation Induced Plasticity, пластичность, наведенная [фазовым] превращением).
Так как конструкция является определяющим фактором в выборе марки материала, наружные («лицевые») поверхности получают, как правило, из мягких и высокопластичных сталей. Обычно автопроизводители получают боковины скорее из мягких, чем из высокопрочных сталей, хотя BMW применяли их для боковин на некоторых моделях (рис. 1а). Использование сверхвысокопрочных сталей (AHSS) для боковин ограничено практически исключительно японскими кей-карами, для которых характерен стилевой минимализм (рис.1b, боковина Honda N-Van). Боковины из алюминиевых сплавов применяются только на автомобилях премиум-класса, хотя эта практика становится всё более общеупотребительной.
Для панелей крыш, дверей и в целом навесных элементов предъявляются менее суровые требования в части штампуемости по сравнению с боковинами. Типичными базовыми материалами для таких деталей являются термоупрочняемые (bake-hardenable) высокопрочные стали, и в некоторых случаях мягкие стали — по соображениям цены или дизайна. Алюминиевые сплавы, по большей части марок 6000 серии, также становятся популярными для данного периметра, в особенности для панелей капотов. Типичные толщины: от 0,5 мм до 0,7 мм для сталей и от 0,9 мм до 1,1 мм для алюминиевых сплавов». #переводы #немного_матчасти #benchmarking #аналитика
Канал в MAX /
Дзен
Читать полностью…
Блог Штамповщика
20 March 2026 04:00
Передовой опыт Xiaomi: «Причины и решения проблемы избыточного образования гофр на боковине Xiaomi» (разбор статьи из китайского журнала «Инструментальная промышленность» от 28.02.2026).
Китайцы продолжают удивлять: в новейшей статье, обобщающей опыт инструментального подразделения Xiaomi в производстве штампов боковин, они подробно и скрупулезно разбирают тему образования гофр/складок на переходе с вытяжки, и связанных с этим трудностей, и дают рекомендации по их решению, которые нельзя игнорировать.
«При компьютерном моделировании процесса вытяжки образование гофр для зоны двустороннего контакта может быть детектировано с помощью измерения высоты дефекта, с допустимым (разрешенным) диапазоном от -0,5 мм до +0,5 мм. Высоты и глубины гофр, превышающие эти значения, считаются существенными отклонениями. Софт для симуляций предсказывает и позволяет решить потенциальные проблемы во время разработки технологии, чтобы минимизировать работы при наладке штампов. Однако результаты компьютерного моделирования часто не полностью совпадают с актуальным положением вещей. Поэтому необходимо анализировать факторы, влияющие на образование гофр, сопоставляя их с совокупным процессом изготовления и наладки штампа, а не просто слепо полагаться на теоретические данные».
Тщательно собранные статистические данные по проблемам гофр на всех запущенных боковинах по ключевым зонам позволили выделить две главные причины:
- неправильный дизайн перетяжных рёбер;
- неправильная работа прижимного кольца (стратегия споттинга).
«Если исключить влияние концепции прижима и и самой технологии, то эти два фактора определяют 90% проблем по гофрам.
Влияние перетяжных рёбер на гофры по прижиму отражается главным образом в двух аспектах:
1) перетяжные рёбра контролируют затягивание листовой заготовки при вытяжке. Настройка таких параметров как высота, ширина, профиль, расположение позволяет в определенной степени контролировать скорость и направление движения листа при смыкании штампов, оптимизируя утяжку материала в процессе формообразования и уменьшая проблемы с гофрами, вызванными чрезмерно быстрым локальным движением листа;
2) перетяжные рёбра влияют на контакт верхней и нижней прижимных поверхностей. Правильно выбранная конфигурация перетяжного ребра улучшает контакт при первоначальном касании прижима. А это влияет на сам процесс деформации при вытяжке, делая его более стабильным и контролируемым и уменьшая вероятность появления избыточных гофр».
А дальше самое интересное: китайцы описывают, какие закономерности им удалось установить практическим путем, опираясь на вышеуказанные тезисы. Эти эмпирические данные никак не отменяют необходимости проработки процесса методами компьютерного моделирования, но дают важные установочные параметры конфигурации перетяжных рёбер для штампа вытяжки боковин - главным образом, рекомендуемые соотношения высот внешнего и внутреннего рёбер, а также расстояния между ними для разных зон прижима. Разумеется, всё это - часть ноу-хау Xiaomi и должно дополнительно проверяться на практике.
Итак, соотношения высот внутреннего и внешнего рёбер H1 и H2 для получения оптимального уровня гофр:
- для участков сжатия (как правило, угловые зоны) - разница H1 и H2 рекомендуется не более 1,0 мм, а лучше - до 0,5 мм;
- для прямых участков и зон арок внешнее ребро рекомендуется выполнять ниже, чем внутреннее (H1>H2).
Не могу не отметить, что китайцы чётко прописывают необходимость тщательного спаривания прижима и получения годного споттинга - очень наглядно показана разница между состоянием прижима по гофрам при споттинге 60% (ужасно) и 85% (превосходно).
Ещё одно подтверждение тщательности проработки технологии штамповки китайцами - даже у «новичков» Xiaomi. #benchmarking #xiaomi #немного_матчасти #переводы
Канал в MAX
Читать полностью…
Блог Штамповщика
16 March 2026 04:00
Штамповка боковин Cupra Formentor: резкие линии стиля, шесть операций, XL линия с кросс-балкой от Güdel, «безлюдная» работа кранов при транспортировке штампов.
В конце октября 2025 года в официальном проморолике SEAT/Cupra была впервые показана новая тандемная прессовая линия XL, установленная на заводе Марторелл в Испании. Интересно, что в ходе её презентации мы видим штамповку наружных панелей боковин кроссовера Cupra Formentor — одной из самых оригинальных по стилю моделей группы VAG (напомню, SEAT — это испанский бренд немецкого автопроизводителя, а Cupra – его «элитный» суббренд), на фоне которой остальные немецкие кроссоверы выглядят несколько скучно.
Действительно, резкие переходы кривизны и острый радиус стилевой линии (немцы называют такое «линия торнадо») роднят боковину Formentor скорее с последними моделями Peugeot 308 и 408 c их «германизированным» стилем, а также напоминают о последнем поколении Renault Clio c его стилевой «складкой». И это один из пока что редких задокументированных случаев наличия операции дотяжки боковины (вы можете в этом убедиться, увидев "слепую" форму на вытяжке) - по большей части из лицевых панелей чаще всего дотяжка бывает на панелях капота.
Что еще стоит отметить:
- панель боковины штампуется за шесть (!) операций; поразительный консерватизм немцев, словно бы застрявших в 80-х годах прошлого века — нетрудно рассчитать, насколько дорогим будет такой комплект оснастки по сравнению с четырех- или пятиоперационным процессом, который давно уже считается нормой для всего остального мира;
- о производителе новой линии тактично умалчивается, однако по характерной «роботизированной» кросс-балке от Güdel и некоторым другим признакам можно предположить, что это китайцы JIER (обычно в случае установки немецких линий типа Schuler это открыто декларируется);
- автономные краны, осуществляющие доставку и установку штампов на болстера, имеют грузоподъемность в 56 тонн;
- производитель штампов для боковины Cupra — испанская (баскская) по происхождению корпорация Gestamp; как видим, тенденция производить штампы ближе к месту их эксплуатации становится новой нормой;
- крайне любопытная подробность, которую не сразу замечаешь — вырубная заготовка на боковину подается на вытяжку вместе с вырубленными отходами в зоне дверных проёмов (!); часто эти отходы используются как заготовки для небольших деталей (деловые отходы), их обычно собирают на вырубке и потом дорубают тем или иным способом; здесь, по всей видимости, найден способ дорубать их прямо в основном потоке (на штампе обрезки), и возможно, особым образом их укладывать (до финального выходного конвейера линии они не доезжают);
- last but not least, мы видим, что эта новейшая линия находится в окружении довольно старых трансферных линий Erfurt (возможно, для кого-то это станет шоком, но в Европе нет нормы работать только на оборудовании «с иголочки», а есть рациональное стремление использовать все доступные производственные мощности).
P.S. Для тех, кто думает, что у нас в стране нет подобных линий — посмотрите отличный свежий видеоролик о высокоскоростной прессовой линии Komatsu с канала "НА ЗАВОДЕ" на прессовом производстве АО «АВТОВАЗ». #seat #cupra #дизайн #аналитика
Канал в MAX
Читать полностью…
Блог Штамповщика
10 March 2026 04:00
Новая технология для космических аппаратов: процесс дробеструйного формообразования под контролем ИИ.
В январе 2026 года Европейское космическое агентство в в партнерстве с немецкой компанией MT Aerospace продемонстрировало достаточно экзотический процесс - получение формы для деталей космических ракет и аппаратов типа Ariane 6 c помощью дробеструйной обработки.
Суть в том, что мелкие сверхтвёрдые сферообразные частицы буквально выстреливаются с траекторией и скоростью, рассчитанными искусственным интеллектом, и эти "очереди" придают форму и нужное деформационное упрочнение (наклеп) отдельным деталям.
Именно таким образом изготавливаются крышки баков ракетного топлива для европейской ракеты Ariane 6.
Сама идея не вполне новая: принцип использовать высокие скорости деформации для того чтобы как бы "обмануть природу" и локально преодолеть естественные ограничения пластичности лежит в основе и штамповки взрывом, и штамповки электромагнитным импульсом.
Однако здесь речь о том, чтобы ИИ рассчитал точные параметры высокоскоростных выстрелов частицами для получения формы и требуемых механических свойств в ходе пластической деформации - в этом есть безусловная новизна. Жизнь покажет, насколько эта технология будет распространена в будущем для данной отрасли промышленности. Пока что можно только констатировать её головоломную сложность в сравнении с известными ранее методами обработки давлением. #новости #аналитика #немного_матчасти
Канал в MAX
Читать полностью…
Блог Штамповщика
12 June 2026 05:05
С Днём России!
Вопреки всей прозападной и антироссийской пропаганде, давайте помнить о том, что любить нашу великую Родину - абсолютно нормально и почётно. Нам есть чем гордиться в том, что было и есть. В течение всей нашей истории мы брали лучшее от викингов, греков, византийцев, европейцев и азиатов, творчески развивали, синтезировали, создавали новое - и всегда превосходили ожидания наших геополитических противников, особенно во времена советской цивилизации. Так будет и сейчас.
Но над тем, что будет, нам надо работать. Наше будущее куется здесь и сейчас, прежде всего на полях сражений в СВО, но и в нашей профессиональной деятельности тоже - в настоящее время гражданская и военная сферы связаны как никогда в едином технологическом контуре.
Напоследок процитирую хорошие стихи Константина Симонова - о России:
Родина
Касаясь трех великих океанов,
Она лежит, раскинув города,
Покрыта сеткою меридианов,
Непобедима, широка, горда.
Но в час, когда последняя граната
Уже занесена в твоей руке
И в краткий миг припомнить разом надо
Все, что у нас осталось вдалеке,
Ты вспоминаешь не страну большую,
Какую ты изъездил и узнал,
Ты вспоминаешь родину — такую,
Какой ее ты в детстве увидал.
Клочок земли, припавший к трем березам,
Далекую дорогу за леском,
Речонку со скрипучим перевозом,
Песчаный берег с низким ивняком.
Вот где нам посчастливилось родиться,
Где на всю жизнь, до смерти, мы нашли
Ту горсть земли, которая годится,
Чтоб видеть в ней приметы всей земли.
Да, можно выжить в зной, в грозу, в морозы,
Да, можно голодать и холодать,
Идти на смерть… Но эти три березы
При жизни никому нельзя отдать.
1941 г.
Ещё раз - с праздником всех!
Основной канал в MAX
Читать полностью…
Блог Штамповщика
05 June 2026 05:00
Оноре де Бальзак - о пределах выносливости и текучести
В гениальном романе Бальзака «Блеск и нищета куртизанок» наткнулся на удивительный фрагмент, образно описывающий момент внутреннего надлома одного из ключевых героев - матерого уголовника, беглого каторжника Жака Коллена, скрывающегося под личиной священника Карлоса Эррера. Его практически разоблачили в ходе следственных экспериментов, а затем он узнает о смерти самого дорогого для него человека. Бальзак, будучи юристом по профессии и писателем по призванию, проводит аналогию такого душевного надлома с пределами текучести и выносливости стали («железа»), с которыми сталкивались слесари и кузнецы того времени при холодной обработке давлением (а это около 200 лет назад!), а ещё в словах о пластичности при «повторном давлении» угадывается, не много и не мало, намек... на эффект Баушингера (сам эффект, конечно, был открыт позже, лет через 50 - но оцените уровень понимания предмета!).
«Что сталось с этим железным человеком, у которого быстрота решения состязалась с зоркостью глаз, у которого мысль и действие возникали одновременно, стремительные, как молния, а нервы, испытанные в трех побегах и троекратном пребывании в каторге, достигли крепости металла, отличающей нервы дикаря?
Железо поддается при усиленной ковке либо повторном давлении; его непроницаемые молекулы, очищенные человеком и ставшие однородными, разъединяются, и металл, даже без плавки, в какой-то мере утрачивает свою сопротивляемость. Кузнец, слесарь, любой рабочий, постоянно имеющий дело с этим металлом, передает его состояние определенным техническим термином. «Железо моченое!» — говорит он, применяя выражение, относящееся только к конопле, распад которой достигается при помощи вымачивания. Так и душа человеческая, или, если угодно, тройная энергия тела, души и разума, в силу известных повторных потрясений, приходит в состояние, сходное с состоянием моченого железа. С людьми тогда происходит то же, что с коноплей и железом: они становятся мочеными. И наука, и правосудие, и публика ищут тысячи причин для объяснения ужасных железнодорожных катастроф, происшедших при разрыве рельсов, — крушение в Бельвю может служить тому страшным примером, — но никто не советовался с настоящими знатоками этого дела, кузнецами, которые все в один голос сказали бы: «Железо было моченое!». Эту опасность предвидеть невозможно. Металл, ставший ломким, и металл, сохранивший сопротивляемость, внешне одинаковы».
Великий Бальзак - о механических свойствах стали и человеческой души, написано почти 200 лет назад...
Ещё один повод познать и полюбить нашу профессию :)
Основной канал в MAX
Читать полностью…
Блог Штамповщика
25 May 2026 05:05
«Миф о пластичности: почему удлинение не является хорошим показателем пластичности, когда речь идёт о сверхвысокопрочных сталях» (перевод материала шведской компании SSAB - Svenskt Stål AB).
«Давайте начнём с вопроса: возможно ли отштамповать сложную деталь из стали с пределом прочности в 1400 МПа, показатель удлинения которой лишь 3-4%?
Правильный ответ (хоть это и удивит некоторых) - да, и вот почему. Удлинение не равняется пластичности для сверхвысокопрочных и ультравысокопрочных сталей.
Неправильное представление, по которому пластичность стали определяется исключительно показателем удлинения, является поверием, которое, к сожалению, разделяют некоторые производители. В результате упускается множество возможностей по улучшению автомобильных компонентов, и это препятствует полному раскрытию потенциала сверхвысокопрочных сталей. При пристальном рассмотрении легко увидеть, как сформировался этот миф.
Об истории возникновения
Всё началось с теста на удлинение, который производят простым растяжением образца - его тянут, пока он не разорвётся. Деформация, происходящая до разрыва, измеряется в процентах - это показатель относительного удлинения.
Изначально этот тест был разработан, когда традиционные мягкие стали являлись общепринятыми, ещё до появления высокопрочных сталей.
Поэтому когда мы проводим тест для мягких сталей, это правда, что их пластичность жёстко увязана с удлинением, потому что деформация образца происходит равномерно на длине более 80 мм. Однако сверхвысокопрочные и ультравысокопрочные стали из-за их сложной микроструктруры ведут себя по-иному - и измерение удлинения на длине более 80 мм не даёт точного отражения пластичности.
Ларс Троиве, эксперт по штамповке в SSAB, объясняет:
«Традиционные, классические марки мягкой стали имеют характер общей деформируемости. При этом сверхвысокопрочные марки стали могут показывать удлинение лишь в 3 или 4%, но это измеряется на общей длине более 80 мм, тогда как локально их возможная деформация намного больше».
Хорошим способом измерить актуальный предел пластичности для подобных сталей является нанесение сетки с ячейками 2х2 мм на образец для теста на разрыв и анализ зоны, примыкающей к месту разрыва. Например, если мы посмотрим на результат теста для двухфазной (DP) сверхвысокопрочной стали c пределом прочности около 1000 МПа, мы увидим, что вся деформация концентрируется локально.
«Просто наблюдая и измеряя деформации ячеек на нанесенной сетке, мы можем увидеть, что локальное удлинение составило 20%. При этом общее удлинение на длине более 80 мм составило всего лишь 10%. А когда мы штампуем деталь, почти вся деформация происходит локально и не равномерно. Именно поэтому общепринятый тест на удлинение не даёт ничего конкретного о пластичности для высокопрочной стали»
- говорит Троиве.
Проверяйте FLD (кривые предельного формообразования)
Так где же вы можете найти точную информацию для разных классов сверхвысокопрочных и ультравысокопрочных сталей? В
диаграммах предельного формообразования.
Такая диаграмма показывает результаты нескольких разных тестов, основанных на измерении различных локальных удлинений для разных режимов деформации, т.е. не только для случая растяжения образца на разрыв. <... >
Итак, давайте развеем этот миф раз и навсегда. Когда речь идёт о сверхвысокопрочных и ультравысокопрочных сталях, не используйте результаты традиционного замера удлинения как единственный показатель пластичности. Реальность намного интереснее - и возможности использования новых высокопрочных сталей намного шире, чем вы бы могли подумать».
Послесловие переводчика: речь о том, что продукт и процесс не отгорожены друг от друга каменной стеной; при подборе формы детали из сверхвысокопрочных сталей нужно учитывать результаты компьютерного моделирования, а не бездумно ссылаться на "плохое" удлинение. #немного_матчасти #переводы
Основной канал в MAX
Читать полностью…
Блог Штамповщика
14 May 2026 05:05
Штамповка панелей крыши Opel Astra 2026: старая трансферная линия, роботизированная укладка EOL, трехручьевой поток (3 детали за удар!).
В новом видео канала Automotive garage показано прессовое производство Opel на заводе в Рюссельсхайме (Германия) - штамповка панелей крыши для их самой массовой модели, знаменитой Astra (последнего поколения).
Что стоит отметить:
- прессовая трансферная линия совершенно не новая, причем судя по всему, идентичная линии Schuler на заводе Stellantis в Пуасси, где штампуют панели крыши Opel Mokka 2025; интересно, что такой не самый типичный процесс штамповки крупных «лицевых» панелей на трансферных линиях был характерен и для Peugeot, и для Opel - ещё до покупки немецкой фирмы французами;
- в потоке вместе с панелью крыши штампуются ещё 2 детали - по всей видимости, левый и правый верхние усилители задней части боковин (на иллюстрации выше соответствующие детали и рабочие части обозначены стрелками). Вспомним, что для Stellantis это буквально норма: они тщательно проектируют технологию с тем, чтобы увеличить количество деталей с потока и стараются, чтобы даже одиночные детали типа боковин шли с сопутствующими им усилителями (см. примеры для боковин Opel Mokka и передних крыльев Peugeot 508);
- так же как и в случае штамповки панели крыши Mokka на заводе в Пуасси, старая трансферная линия была модернизирована и сочетается с введенной не так давно роботизированной укладкой - крышу с финального конвейера забирает робот, а сопутствующие усилители, по всей видимости, проезжают по конвейеру линии далее и их укладывают уже вручную.
Интересный пример парадоксального мышления и ухода от шаблонности/догматизма: да, панели крыш или боковин никто и никогда не штамповал в одном потоке со структурными сопутствующими деталями-усилителями, но кто сказал, что так не надо делать, если экономически это эффективно и быстро окупается? То же самое касается и роботизированной укладки EOL: обычно её вводят на новых тандемных линиях XL, но кто сказал, что нельзя это сделать и для старых трансферных линий? В данном случае немцы и французы доказывают нам, что не нужно бояться нестандартных эффективных решений. #новости #stellantis #opel #benchmarking #аналитика
Основной канал в MAX
Читать полностью…
Блог Штамповщика
04 May 2026 06:10
«Стратегия выбора основного материала штампов» - разбор подкаста Die-Hard: American Metal. Часть третья. «Новичок, бросающий вызов: алюминиевые сплавы».
Информация ниже для меня оказалась абсолютно новой - с такой номеклатурой штампов я ещё не работал. Речь об оснастке для высокоскоростной штамповки мелких деталей (электроника, различного рода мелкие кронштейны и т.п.).
«А теперь наш финальный боец, легковесник, высокоскоростной чемпион, способный серьёзно поменять правила игры в современной штамповке. Мы говорим об алюминиевых сплавах. Но давайте-ка я сразу вас осажу. Это не та дрянь, из которой сделаны ваши банки с крем-содой. Далеко не так. Мы говорим о высококлассных алюминиевых сплавах для авиации и космоса. И настоящая звезда нашего шоу - сплав 7075T6. Его легирующий элемент - цинк, и по своей прочности этот сплав сопоставим с прочностью мягкой стали. И вот тут его настоящая изюминка - детали из него весят едва ли треть от массы аналогичного стального изделия. И это исключительное в своём роде соотношение плотности и прочности и делает его настоящим соперником в данном состязании. Однако у каждого чемпиона есть своя слабость, своя ахиллесова пята, верно? И для алюминиевых сплавов это их модуль Юнга. Это просто изящное инженерное название для параметра жесткости. Алюминиевое изделие в целом в три раза менее жёсткое по сравнению со стальным. Что это значит в реальном мире? Аналогичная по толщине плита из алюминия будет изгибаться и деформироваться в три раза сильнее стальной под тем же приложенным усилием. И это главный инженерный вызов, который вы должны брать в расчёт. Зато алюминиевые сплавы имеют один сильнейший коронный прием в части управления деформационным разогревом. Высокоскоростная штамповка буквально генерирует сильнейший нагрев штампов, а этот нагрев - сильнейший враг точности. Так вот, теплопроводность алюминия почти в три раза выше, чем у стали. И он действует как огромный радиатор, вытягивая горячую температуру из штампа и обеспечивая его охлаждение в разы быстрее. Это делает процесс стабильным и позволяет штампам прожить дольше. С алюминиевыми сплавами баланс кристально ясен. Существенное снижение массы штампа означает, что ваш пресс может работать на 20 или даже на 35% быстрее, и при этом он будет значительно менее нагружен. Но вы обязаны учитывать в инженерном плане нехватку жёсткости алюминия, увеличивая толщину основной плиты. А ещё вы должны учитывать, что его тепловое расширение в два раза больше, чем у стали».
Здесь я вижу некоторую недосказанность, так как когда речь заходит о деформационном разогреве, мы можем подумать, что говорится не только об основе штампа (плите), но и о рабочих частях. В прошлой части говорилось только о плитах, о стальных секциях рабочих частей речи не было... Нужно будет поизучать профильные издания на предмет использования алюминиевых сплавов, пусть даже самых прочных, для изготовления рабочих частей штампов для стальных деталей. Если такое и есть, то, очевидно, речь о довольно узкой номенклатуре изделий. Впрочем, и без того довольно ценно было узнать об алюминиевом сплаве в качестве основной части (плиты) штампа.
Завершается подкаст вполне логичным выводом: нет абсолютно универсального и подходящего решения по материалам штампов на все случаи жизни. Стратегический выбор материала штампа следует делать в зависимости от номенклатуры, производительности, экономических соображений и жёсткости конструкции.
«Для каждого боя у вас должен быть свой чемпион».
Завершая разбор этого подкаста, хотел бы с сожалением сказать, что у данного материала - уникального в своём роде по доступности, содержательности и краткости - всего 22 просмотра за 3 месяца (!), а у самого подкаста - всего 51 подписчик. Я уверен на все 100%, что в России о нем узнает куда больше людей, чем в США, поэтому автор заслуживает большого уважения и благодарности от нас - как энтузиаст своего дела, у которого есть чему поучиться в части подачи материала и его содержания.
#benchmarking #переводы #немного_матчасти
Основной канал в MAX
Читать полностью…
Блог Штамповщика
04 May 2026 06:00
«Стратегия выбора основного материала штампов» - разбор подкаста Die-Hard: American Metal. Часть первая. «Чугун: классический чемпион».
С большим удовольствием ознакомился с одним из последних выпусков американского подкаста по технологии штамповки Скотта Бедоу, публикую краткий оклик.
Чего нельзя отнять у американцев, так это умения подавать даже самый сложный для усвоения материал в яркой, доступной и даже развлекательной форме. В данном случае речь идёт о назначении материалов для изготовления оснований и рабочих частей штампов и нюансах их подбора для разной номенклатуры деталей (!), но подаётся это в виде описания героев аниме-блокбастера (см. иллюстрации выше).
Итак, при глобальном рассмотрении у нас есть всего 3 основных материала для изготовления оснований/рабочих частей штампа, причем возможны их сочетания (разумеется, число возможных марок материала для каждой группы огромно, равно как и разнообразие их механических свойств).
Начинает Скотт, разумеется, с чугуна - материала, освоенного человечеством около 2,5 тысяч лет назад, и уже много поколений являющегося основным материалом для различного рода отливок, не исключая огромные многотонные штампы для панелей кузова. Автор не случайно называет его «действующим классическим чемпионом в сверхтяжелом весе», абсолютно доминирующим в применении для крупных штампов, в особенности для автопрома.
«Хотите знать его самое большое преимущество? Это его способность быть отлитым в по-настоящему сложные формы, что в огромной степени сокращает объёмы работ и затраты на механическую обработку».
Очень остроумно на иллюстрации показаны два основных вида чугуна, применяемые для штампов холодной листовой штамповки - серый и высокопрочный. Серый чугун, с пластинчатой структурой включений графита, показан как медитирующий мастер, поймавший дзен и спокойно гасящий все вибрации от ударов; высокопрочный чугун, со сферическими включениями графита - как постоянно атакующий боец ММА в броне (с поправкой на стиль аниме).
Так и есть: серый чугун в огромном большинстве случаев для крупных штампов является фундаментом и базой, идеально гасящей вибрации в ходе штамповки; однако для самих рабочих частей его применение не всегда возможно, в особенности редко для операции вытяжки - его твёрдости даже с учётом закалки оказывается недостаточной для того чтобы противостоять задирам для деталей сложной конфигурации и значительной глубины вытяжки. Впрочем, для низа последующих операций он являемся ходовым в целом. Бедоу верно отмечает, что основная проблема с серым чугуном заключается в том, что с увеличением твёрдости марки (ростом процента содержания углерода) увеличивается его хрупкость. И именно тут на арену выходит высокопрочный чугун, чья твёрдость после закалки приближается к твёрдости стали, а сопряженное с этим увеличение хрупкости при этом незначительно. От себя: отмечу, что мне приходилось встречать применение серого чугуна и для рабочих частей огромных штампов (в частности, на японских штампах для внутренней панели багажника), но это скорее единичные случаи, причем обязательно с лазерной закалкой для получения равномерной твёрдости и отсутствия риска растрескивания от термических напряжений. А «базой» для такого рода штампов вытяжки всё же является основа-"подошва" из серого чугуна и рабочие части из высокопрочного. (продолжение ниже)
#benchmarking #переводы #немного_матчасти
Основной канал в MAX
Читать полностью…
Блог Штамповщика
28 April 2026 05:01
Штампованные детали для немецких военных стартапов: бум производства боевых дронов в Баварии — для поставок на Украину (продолжение)
- Quantum Systems — компания-лидер в производстве дронов, в 2025 году её капитализация достигла 1 миллиарда долларов США. Финансируется Европейским Инвестиционным банком, немецкими Коммерцбанком, KfW и Дойче банком. В 2026 году представили свой первый НРТК «Мандрилл» и запустили подразделение «наземных» дронов для промышленного производства (напоминаю, наземные дроны — тоже «расходники» по своей сути). Также в 2026 году на выставке Enforce Tac представили свой новый дрон-разведчик Reliant, с помощью которого возможно определять цели и вести управление боем на высоте до 4,5 км. Гарантируют заказы для поставщиков сверхлёгких структурных компонентов (читай: штампованных деталей из листовых заготовок сверхвысокопрочных сталей), карбоволокна и кронштейнов крепления для сенсоров.
- Donaustahl — Дроны-камикадзе и двигатели для дронов. Стартап основан в 2026 году в Баварии, главный упор компания делает на своей автономности в части производства двигателей для дронов разного типа (независимо от поставок из Китая) массовыми партиями.
- Alpine Eagle - разработка и производство дронов-перехватчиков, нейтрализующих боевые дроны противника. Подчёркивается, что технологии успешно отрабатываются на Украине.
- Starflight Dynamics (основан в 2023 году) - технологии для космоса с упором на оборонные нужды. По всей видимости, речь о космических аппаратах военного назначения. Для поставщиков металлопродукции обозначена потребность в деталях для тепловых структур, деталях прецизионной штамповки и корпусов.
- Hive Robotics - стартап из Мюнхена, занимающийся созданием структур управления и сетевых архитектур для беспилотных платформ военного назначения. Речь о технологиях управления «роями» дронов и об обеспечении координации действий дронов различных видов для выполнения комплексных задач (сказано о слаженной работе наземных дронов и БПЛА).
Редакция blechonline.de отдельно отмечает, что вышеперечисленные компании задают долгосрочные тренды для роста не только цифровых технологий и hi-tech, но и «классического промышленного производства», то есть для поставщиков штампованных деталей, профилей и проч.
Какие можно сделать выводы по изложенным выше сведениям из разбираемой статьи? Западная Европа стремительно милитаризируется - в особенности Германия как её главный промышленный локомотив. Теряя позиции в автопроме и инструментальной промышленности, всё сильнее отставая от Китая в «гражданских» сферах, они всерьёз переключились на военные технологии в создаваемых гражданскими спецами стартапах. Цинично используя Украину как таран против России и принося в жертву её население, в своих уютных и комфортных офисах они разрабатывают смертоносное вооружение в полной безопасности - ведь за них с Россией воюет «низшая» раса. И в целом эта ситуация не нова: напоминаю, что во Вторую Мировую термин Schweinehunde (свинособаки) был придуман и использовался гитлеровцами для обозначения своих украинских союзников... Однако, как мы видим, теперь условия для немцев куда более комфортные.
Я не сомневаюсь, что моя аналитика будет принята к сведению нужными людьми в нашей стране; знаю, что аналогичные разработки идут и у нас семимильными шагами. Но если у кого-то ещё были иллюзии насчёт якобы мирной и близкой нам Европы - добро пожаловать в реальный мир, где наши настоящие союзники и друзья - на Востоке и Юге. И чем скорее мы избавимся от вредных и лживых иллюзий о Западе, тем скорее победим. #позиция #новости #переводы #аналитика
Основной канал в MAX / Дзен
Читать полностью…
Блог Штамповщика
24 April 2026 17:02
Технический пост. Был создан публичный канал "Блог Штамповщика" в MAX, в него были дублированы 100% (!) постов из Телеграма. Выглядит там всё изумительно, работает быстро, безотказно и без сбоев. MAX становится для меня основной площадкой. Просьба ко всем подписчикам - при желании использовать MAX - перейти отсюда именно на новый канал. Заранее благодарю за внимание к данному вопросу😊
P. S. Меня не взломали, не волнуйтесь, это решение было принято давно. Телеграм остаётся, но больше не является основным. Я просто не хочу, чтобы по воле заморских админов с моим каналом и информацией здесь что-то случилось.
Читать полностью…
Блог Штамповщика
20 April 2026 05:10
Опыт GAC: контроль споттинга с помощью стоматологических методов. Отклик на статью «Исследование точного метода визуальной проверки штампов для автомобильной промышленности на основе технологии плёнки для индикации давления» из китайского журнала «Ковка и штамповка» от 26.03.2026 г.
В новом материале одного из ведущих технических изданий Китая начальник департамента технологии штамповки автопроизводителя GAC Чен Зе Ву описывает опыт использования плёнки для индикации давления для доводки штампов.
Сначала немного о самой плёнке и особенностях её применения:
«Плёнка для индикации давления (Pressure Indicating Film = PIF) представляет собой специальный плёночный материал с микрокапсульным покрытием. Технически принцип её действия основан на точной физико-химической реакции: при применении определённого давления микрокапсулы на её поверхности разрываются, и высвобожденный пигмент вступает в реакцию, проявляя различные оттенки цвета в зависимости от локального усилия. Разные типы плёнок для индикации давления соответствуют разным уровням давления — тип для низкого давления (0,5-2,5 МПа), для среднего давления (2,5-10 МПа) и для высокого давления (10-50 МПа), что позволяет использовать их для разных штампов. Помещая плёнку для индикации давления соответствующего диапазона между рабочими поверхностями и делая рабочий ход пресса, можно получить исчерпывающую картину распределения давления по поверхности».
Вот здесь я почувствовал эффект дежавю. Каждый из нас знает по личному опыту, что в зубоврачебных кабинетах контроль смыкания пломб или зубных имплантов осуществляется с помощью некой плёнки — в стоматологии обычно просят её «зажать» или «отстучать» зубами, далее по полученному отпечатку врач обдирает бормашинкой точки избыточного контакта для достижения полного сопряжения двух контактных поверхностей нижнего и верхнего зуба или их искусственных заменителей.
Сходство с процессом обдирки рабочих поверхностей штампов очевидно. Однако методы контроля довольно сильно различаются: инженерная краска и окрашенный ею переход-полуфабрикат для штампов и плёнка для индикации давления — для стоматологии.
По всей видимости, в GAC пытаются «спрямить» эту аналогию и работать со штампами ровно так же, как и с зубами, с помощью вышеуказанной плёнки.
И вот тут возникает явная методологическая проблема.
Даже на приводимых иллюстрациях от GAC мы видим только состояние по прижимным поверхностям (не пуансон и матрицу), и это не случайно. Ввиду того, что в процессе вытяжки происходит и растяжение заготовки и движение (затягивание) листа, проблематично представить себе контакт пуансона и матрицы по плёнке без перехода. Поверхности прижима проверить таким образом легче, так как мы говорим о первичном контакте (касании), до начала движения листа. Однако даже и в этом случае данный метод не может заменить полностью проверку по инженерной краске через переход — потому что нельзя игнорировать уровень гофр/волн по зоне прижима при первом контакте перетяжных рёбер.
Данный метод хорош прежде всего своей визуализацией и наглядностью — он объективно (можно сказать, математически и химически) показывает необходимость ручной доводки штампов, причём даже без листовой заготовки.
Однако в нашей области, в отличие от зубоврачебной практики, он не сможет стать универсальным. Объяснение будет немного парадоксальным.
Идеальный контакт зубов сам по себе гарантирует отличный результат в части пережёвывания пищи — именно потому что нам в принципе не важно точное состояние пищи после пережёвывания, важен факт её максимального измельчения.
Со штампованной деталью это не так — она должна быть получена как минимум без избыточных гофр и без разрывов, и это мы еще не говорим о годной геометрии и/или пружинении, что несколько сложнее, чем просто слепок с укуса зубами; это не просто идеальный контакт ради контакта. Надеюсь, теперь вам понятно, почему метод контроля с помощью плёнок индикации давления не может отменить привычную нам процедуру
споттинга — проверки по инженерной краске. #GAC #немного_матчасти #новости
Канал в
MAX /
Дзен
Читать полностью…
Блог Штамповщика
06 April 2026 05:15
«Стратегии применения материалов кузова в автопроме» (перевод статьи журнала MetalForming Magazine от 28.01.2026 г.). Четвертая часть.
«Холодноштампуемые сверхвысокопрочные структурные детали.
Рис.4 — Прорывное применение сверхвысокопрочных сталей (AHSS). a) Infinity Q50 (2013) – стойки A и B, штампуемые из стали TBF (бейнитно-ферритная сталь с TRIP-эффектом) с пределом прочности 1180 МПа; b) детали Mazda 3 (2019), штампуемые из стали прочностью 1310 МПа; c) Mazda CX-60 (2022) — стойки A и пороги из холодноштампуемой стали с пределом прочности 1470 МПа.
Двухфазные стали начали становиться всё более популярными начиная с конца 90-х прошлого века. DP980 применяется уже более 20 лет и является ходовой сталью для деталей относительно простой геометрии наподобие поперечин крыши и усилителей порога. С 2013 года бейнитно-ферритные стали с TRIP-эффектом применяются для достижения пределов прочности в 1180 МПа (рис. 4a, стойки A и B Infinity Q50).
В 2019 году Mazda ввела в оборот ультравысокопрочную сталь с пределом прочности 1310 МПа (рис. 4b). После усовершенствований в закалке и разделении по углероду (Q&P), свое применение нашли также и стали с пределом прочности 1470 МПа. Самое ранее использование — для Nissan Note, где эта сталь была применена для достаточно простой поперечины сиденья. Позже Mazda применила сталь прочностью 1470 МПа для стойки A и порогов кроссовера CX-60 (рис.4c).
Горячештампуемые стали (PHS – press hardened steels).
Рис.5 — прорывное применение в горячей листовой штамповке: a) Volkswagen ID.3 (2019); b) Toyota C-HR (2023); c) Xiaomi YU7 (2025)
Использование горячештампуемых сталей (PHS) в автомобильной промышленности началось в 1984 году для дверных балок SAAB 9000. В то время достигнутый уровень прочности составлял примерно 1500 МПа, что считалось типичным для данного процесса. Этот уровень в общем и целом оставался неизменным до 2011 года, когда для Mazda CX-5 были применены усилители бампера с пределом прочности в 1800 МПа. Отметим, что для PHS уровень прочности, указанный в названии марки, представляет не минимально гарантированное значение, а скорее средний уровень. В результате, например, стали PHS 1900 и PHS 2000 на практике по прочности эквивалентны.
Первое применение PHS 1900 зафиксировано для деталей платформы MEB Volkswagen, начиная с модели ID.3 2019 года.
Первый отчет об использовании стали PHS 2000 пришел из Китая в 2020 году, где ее применили для дверных балок. С того времени стали с пределом прочности 2000 МПа применяются для нескольких моделей по всему миру, включая
Maserati Grecale (2023 – настоящее время) и второе поколение Toyota C-HR (2023 – настоящее время).
В 2025 году китайский производитель электрокаров Xiaomi заявил о применении стали PHS 2200 для дверных балок модели YU7. В последние недели 2025 года Chery и китайские металлурги HBIS
анонсировали первичные испытания стали PHS 2400, однако пока не было раскрыто, применяется ли данная сталь для массового производства какого-либо автомобиля на текущий момент времени.
Данная статья является первой частью из двух. Вторая часть освещает состояние дел с профилями, прокатанными роликами (roll forming), трубные детали, полученные обработкой давлением, и горячештампуемые алюминиевые сплавы». #переводы #немного_матчасти #benchmarking #аналитика
Канал в MAX /
Дзен
Читать полностью…
Блог Штамповщика
06 April 2026 05:05
«Стратегии применения материалов кузова в автопроме» (перевод статьи журнала MetalForming Magazine от 28.01.2026 г.). Вторая часть.
Рис.2a – на Hyundai Sonata LF (2014-2023) применялась двухфазная сверхвысокопрочная сталь для наружных панелей дверей, тогда как наружная панель капота и багажника штамповались из высокопрочных термоупрочняемых сталей с пределом прочности 340 МПа и приблизительным пределом текучести 200 МПа. Рис.2b – алюминиевые сплавы 5000 серии для наружных панелей кузова могут применяться только в процессе SPF (суперформовки).
«Последние достижения включают в себя использование двухфазных сверхвысокопрочных сталей для навесных элементов некоторых автомобилей, таких как Hyundai Sonata (рис.2a), также на которой применялись стали DP490 или DP590 для панелей крыши и наружных панелей дверей.
Хотя это встречается редко, на некоторых моделях используется алюминиевый сплав AA50803 для наружных панелей кузова, получаемых путем
процесса SPF. Этот подход обычно применяется для мелкосерийных сверхдорогих автомобилей (рис.2b), включая несколько действующих моделей Bentley, Mercedes SLS AMG (2010-2015), Ford GT (2016-2022) и Tesla X (2015-настоящее время). Во время процесса SPF заготовки разогреваются до температуры более 450 градусов, и медленно деформируются. Bentley утверждает, что
боковина его кабриолета Continental GT получается таким образом в течение примерно 15 минут, достигая глубины вытяжки 330 мм и остроты радиуса стилевой линии в 3 мм». #переводы #немного_матчасти #benchmarking #аналитика
Канал в MAX /
Дзен
Читать полностью…
Блог Штамповщика
30 March 2026 05:00
Закрытие завода Nissan Oppama (Япония, округ Канагава, г. Йокосука) в марте 2028 года.
С огорчением и недоумением узнал о запланированном и уже готовящемся закрытии одного из главных заводов Nissan в Японии — знаменитой площадке Оппама, с которой начиналась слава «Ниссана» в 60-х годах прошлого века.
Такие непростые решения чаще всего принимаются от безысходности — и действительно, японский концерн терпит рекордные убытки, в качестве антикризисных мер будут сокращены десятки тысяч человек, закроется ряд заводов по всему миру, в том числе и японские Oppama и Shatai.
Но меня лично больше всего волнует не сама автосборочная площадка, а ее кластер Oppama Tool and Machinery (BP5) – цитадель компетенций японцев по изготовлению и доводке сложнейших штампов, в том числе для панелей боковин. Я внимательно изучил все аналитические публикации и новости об этом событии, и, к сожалению, вердикт неутешительный: будут закрыты все производственные мощности в зоне завода (по площади — более 200 футбольных полей), и останется лишь исследовательский центр по продукту, испытательный полигон (трек), лаборатория по краш-тестам и логистическая зона (Оппама находится на берегу океана, и отгрузки автомобилей в заморские страны из Японии идут через ее порт).
К сожалению, в «первом» мире дело медленно, но верно идёт к уничтожению компетенций в нашей области (Германия, Франция, Япония — самые яркие примеры). И Бог с ними, это их распределение и их путь. Но чисто по-человечески мне жаль, что местное инструментальное производство в Оппаме будет закрыто. Я бывал там и многому там научился. Там работают приветливые и дружелюбные люди, которых совсем скоро ждет серьезное ухудшение жизненных условий.
И по иронии судьбы, решение о закрытии этой «материнской» для «Ниссана» фабрики принял гайдзин (яп. «человек извне»), нынешний CEO Nissan Иван Эспиноса. В свое время сокращение около 20 тыс. «ниссановцев» и закрытие нескольких заводов в Японии согласовал другой гайдзин Карлос Гон — эту обиду ему припомнили потом ниссановские «олдбои», и в последствиях этой мести кроется одна из причин нынешних бедствий «Ниссана»...
Никакой морали тут снова не будет. Давайте будем учиться на чужих ошибках, и вопреки всей прозападной и антироссийской пропаганде будем ценить и беречь своё инструментальное производство. #nissan #новости #аналитика #позиция
Канал в MAX
Читать полностью…
Блог Штамповщика
16 March 2026 04:05
Дополнение о штамповке боковины Cupra Formentor из официального проморолика: деловой отход с вырубной боковины в основном потоке и "размытая" форма боковины в части линии стиля на вытяжке (перед дотяжкой). #seat #cupra #аналитика
Канал в MAX
Читать полностью…
Блог Штамповщика
12 March 2026 04:00
Вот так и выглядит постепенное построение технологического суверенитета России в нашей области в рамках подготовки производства LADA Azimut - модели, оригинальность и новизну которой сразу отметили не только отечественные, но и французские и немецкие автоэксперты.
Читать полностью…
Блог Штамповщика
08 March 2026 06:00
Поздравляю прекрасную половину человечества с Международным Женским днём! Давайте помнить о том, что хотя женщины и способны нести любые тяготы и работать наравне с мужчинами в любой сфере, они по-настоящему счастливы тогда, когда чувствуют мужскую любовь, защиту и заботу. С праздником, дорогие женщины!
Канал в MAX
Читать полностью…


 6494